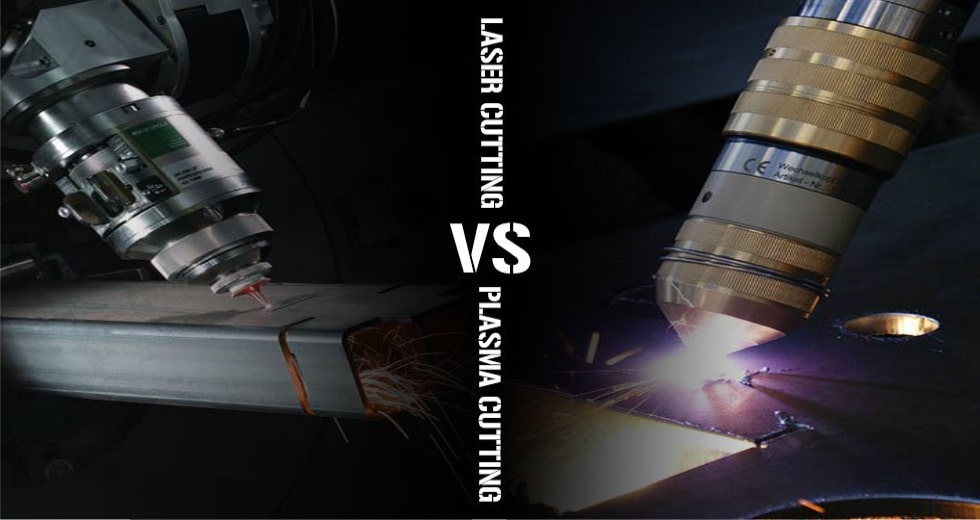
تفاوت اصلی برش لیزر و پلاسما در دقت، ضخامت ورق و کیفیت لبه نهایی خلاصه میشود؛ برش لیزر فایبر با خطای کمتر از ۰.۰۵ میلیمتر، لبهای کاملاً عمود (۹۰ درجه) و بدون پلیسه روی ورقهای نازک تا متوسط (زیر ۲۰ میلیمتر) ارائه میدهد و نیازی به ماشینکاری بعدی ندارد. در مقابل، برش پلاسما برای ورقهای ضخیم و سنگین (تا ۶۰ میلیمتر و بیشتر) با هزینه اولیه کمتر به کار میرود، اما به دلیل ایجاد پخ لبه (تا ۴ درجه) و خطای ابعادی بالاتر (حدود ۰.۵ میلیمتر)، نیازمند سنگزنی پس از برش است. در ادامه این مقاله از سایت شیت لیزر تفاوت این دو روش را با جزئیات بیشتری مقایسه میکنیم.
برش پلاسما چیست؟
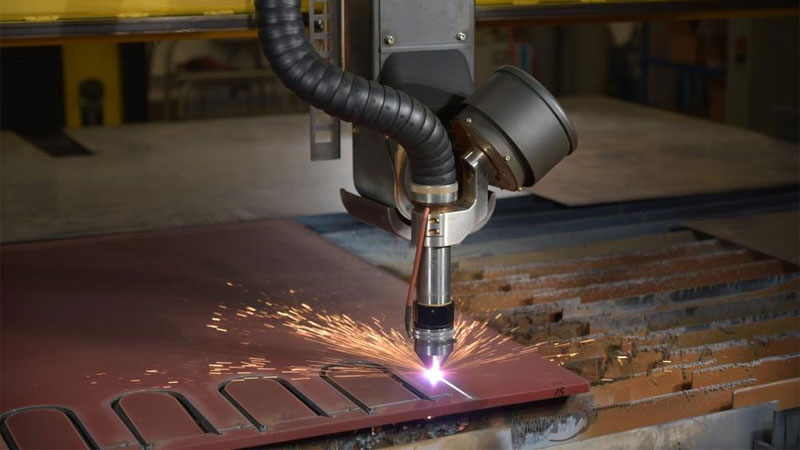
پلاسما تکنولوژی است که در برش ورقها، با سایر تجهیزات رقابت میکند. این رقابت به دلیل کاربرد وسیع این تکنولوژی و منعطف بودن عملکرد آن است. برش پلاسما فرآیند برش گرمایی است. این برش به وسیله دستگاهی انجام میشود که با آن می توان ابزارآلات بسیار ضخیم و محکم را برش داد، این کار توسط نیروی پلاسما و قدرت برق انجام میشود که در آن یک قوس پلاسما از طریق یک نازل منقبض شده است.
قوس الکتریکی بین گاز در سر نازل با سطح برش ایجاد شده را حالت پلاسما مینامند و در این میان به حدی حرارت تولید میشود که باعث میشود که ماده یا همان سطح برش داده شده ذوب گردد، اما هوایی که هم زمان با برش تولید شده موجب میگردد که مواد ذوب شده از مسیر برش کنار روند تا ادامه برش آسان تر و خللی در کار پیش نیاید.
ویژگیهای برش پلاسما
توانایی برش فلزات ضخیم و سنگین را به راحتی دارد.
فقط میتواند مواد رسانا را برش دهد، مانند فولاد و آلومینیوم.
قابلیت برش فلزاتی با ضخامت تا ۶ اینچ (حدود ۱۶۰ میلیمتر) را دارد.
میتواند به صورت دستی نیز کنترل شود و به مهارت کمتری نیاز دارد.
برش لیزر چگونه انجام میشود؟
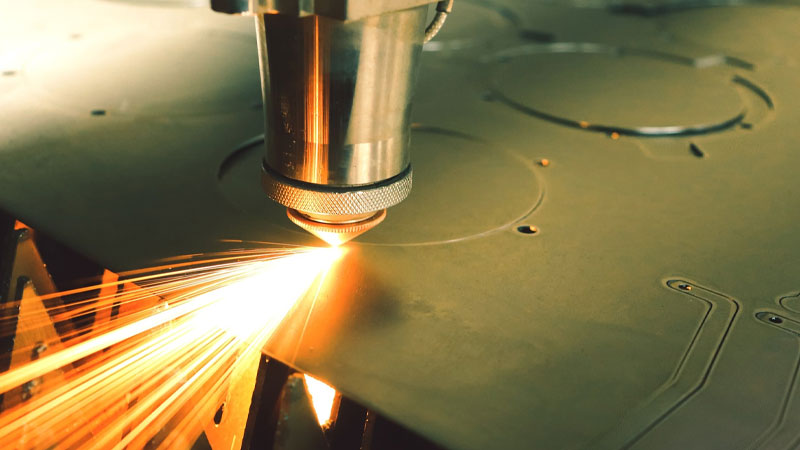
برش لیزری فلزات به وسیله پرتو نور لیزر متمرکز از طریق دستگاه انجام میشود. این پرتو در محل برخورد با فلز، گرمای قابل توجهی ایجاد میکند و فلز را به سرعت به نقطه ذوب میرساند. همزمان، گازی با فشار بالا توسط دستگاه دمیده میشود تا فرایند برش را تسهیل کرده و سرباره و فلز مذاب را از مسیر برش خارج کند. دستگاههای برش لیزری اغلب توسط کامپیوتر کنترل میشوند تا طرحها و مسیرهای دقیق را اجرا کنند. در شیت لیزر خدمات برش لیزر فلزات با بالاترین کیفیت و دقت انجام میشود که میتوانید برای درخواست و سفارش با کارشناسان ما از طریق صفحه لینک شده در ارتباط باشید.
ویژگیهای برش لیزر
برای برش صفحات با ضخامت نازک و متوسط (معمولاً کمتر از ۸ میلیمتر، با برش آسان تا ۶ میلیمتر) کاربرد دارد. برش ضخامتهای بالاتر زمان بیشتری میبرد و به لیزرهای قویتری نیاز دارد.
میتواند انواع مواد همچون فلز، سرامیک، شیشه، چوب، آکریلیک و پلکسیگلاس را برش دهد.
در برش فلزات، سطح کار باید تمیز، بدون زنگزدگی، درخشش آینهای، رنگ یا آلودگی باشد.
تفاوتهای اصلی برش لیزر و پلاسما در عملکرد فنی
۱. دقت ابعادی، تلرانس و زاویه لبه (Bevel Angle)
پرتو لیزر با قطری بین ۰.۰۲۵ تا ۰.۱ میلیمتر، باریکترین شکاف برش (Kerf) ممکن را ایجاد میکند. این تمرکز نوری باعث میشود تلرانس موقعیتیابی و خطای ابعادی قطعه به حدود ۰.۰۵ میلیمتر برسد. لبههای حاصل از برش لیزری کاملاً صاف، تمیز و زاویه ۹۰ درجه دارند؛ بنابراین هیچگونه تفاله یا پلیسهای روی قطعه باقی نمیماند و محصول نهایی بلافاصله آماده خمکاری یا جوشکاری است.
در برش پلاسما، عرض شکاف برش بسیار پهنتر (بین ۰.۲۵ تا ۱ میلیمتر) بوده و تلرانس خطای سیستم در حدود ۰.۵ میلیمتر است. به دلیل ماهیت مخروطی جت گاز یونیزهشده، لبههای برش پلاسما معمولاً با زاویه شیبدار (تا ۴ درجه) و پلیسههای زیگزاگی بریده میشوند که پرداخت و سنگزنی مکانیکی بعد از برش را اجباری میسازد.
۲. محدوده ضخامت و سرعت اجرای کار
- برش لیزری: این تکنولوژی بالاترین بازدهی را روی ورقهای فلزی نازک تا متوسط (زیر ۲۰ میلیمتر) دارد. در ورقهای نازک زیر ۶ میلیمتر، سرعت لیزر فوقالعاده بالا بوده و به تناسب توان دستگاه به محدوده ۰.۴ تا ۸۰ متر در دقیقه میرسد. با افزایش ضخامت به بالای ۲۰ میلیمتر، سرعت لیزر به شدت افت کرده و صرفه اقتصادی آن کاهش مییابد.
- برش پلاسما: در زمینه برش پلیتها و ورقهای ضخیم، پلاسما قدرت بلامنازع دارد. این فناوری ورقهای ضخیم فولادی از ۲۰ تا ۶۰ میلیمتر (و در سیستمهای سنگین تا ۱۶۰ میلیمتر) را با سرعت پایدار و بسیار سریعتر از لیزر ذوب کرده و برش میدهد.
۳. ظرافت طرح، سوراخکاری و چیدمان قطعات (Nesting)
پرتو متمرکز لیزر اجازه میدهد تا پیچیدهترین الگوهای هندسی، کانتورهای ظریف دکوراتیو و سوراخکاریهای بسیار ریز (با قطر کمتر یا مساوی با ضخامت ورق) با دقت میکرومتری اجرا شوند. همچنین به دلیل ناحیه حرارتی محدود، قطعات میتوانند با فاصله اندک (حدود ۵ میلیمتر) روی ورق چیدمان شوند که این امر دورریز ورق فلزی را به حداقل ممکن میرساند.
پلاسما به دلیل شکاف برش عریضتر و حرارت ورودی بالا، در اجرای سوراخهای ریز و جزئیات ظریف صنعتی ناتوان است و حداقل قطر سوراخ قابل قبول در آن نباید از ۱.۵ برابر ضخامت ورق کمتر باشد. چیدمان قطعات در پلاسما به دلیل خطر تاب برداشتن ورق باید با فواصل بیشتری انجام گیرد.
۴. متریال سازگار و شرایط سطح ورق
برش لیزر علاوه بر تمام فلزات صنعتی (فولاد کربنی، استیل، آلومینیوم، برنج و مس)، قابلیت برش متریالهای غیرفلزی (چوب، پلکسیگلاس، سرامیک و شیشه) را در سورسهای مختص به خود دارد. برای دستیابی به بالاترین کیفیت برش لیزر، سطح ورق فلزی باید کاملاً تمیز، عاری از روغن، زنگزدگی یا آلودگیهای ضخیم باشد.
برش پلاسما منحصراً برای فلزات رسانای الکتریکی به کار میرود و هیچ ماده غیرفلزی را برش نمیدهد. با این حال، مزیت بزرگ پلاسما عدم حساسیت به شرایط سطحی است؛ ورقهای زنگزده، رنگشده، روغنی و کثیف بدون نیاز به آمادهسازی سطحی به راحتی با پلاسما بریده میشوند.
۵. منطقه متأثر از حرارت (HAZ) و ایمنی محیط کار
حرارت متمرکز لیزر باعث میشود منطقه متأثر از حرارت بسیار محدود باشد؛ این ویژگی از تاب برداشتن، موجدار شدن یا تغییر ساختار متالورژیکی لبههای ورق جلوگیری میکند. عملکرد دستگاه لیزر کاملاً محصور و اتوماتیک بوده و آلودگی صوتی یا خطرات اپراتوری ناچیزی دارد.
پلاسما با دمای بالای ۲۰,۰۰۰ درجه سانتیگراد، حرارت زیادی را به بدنه قطعه منتقل کرده و منطقه HAZ بزرگتری ایجاد میکند که میتواند سبب دفرمه شدن ورقهای نازک شود. همچنین قوس الکتریکی پلاسما نور ماوراءبنفش شدید، گازهای شیمیایی مضر و آلودگی صوتی تولید میکند که استفاده از عینکهای تیره مخصوص و تهویه قدرتمند را برای اپراتور ضروری میسازد.
مقایسه اقتصادی، مصرف انرژی و استهلاک قطعات
سرمایهگذاری اولیه برای خرید دستگاه لیزر فایبر به مراتب بالاتر از پلاسما است؛ با این حال، تفاوت در مصرف انرژی و هزینه قطعات فرسایشی معادله اقتصادی را تغییر میدهد:
- مصرف برق: دستگاه برش لیزری به طور میانگین حدود ۱۲ کیلووات (۶۵ آمپر) برق مصرف میکند، در حالی که یک یونیت پلاسما نیازمند توان سنگین حدود ۵۵ کیلووات (۳۰۰ آمپر) است.
- قطعات مصرفی لیزر فایبر: استهلاک پایینی دارند؛ شامل لنز محافظ (تعویض دورهای هر ۲ ماه)، نازل مسی (تعویض هر ۲ ماه) و سرامیک رینگ (تعویض هر ۶ ماه).
- قطعات مصرفی پلاسما: به علت سایش مداوم ناشی از قوس الکتریکی، استهلاک قطعات بسیار شدید است؛ نازل تورچ به طور مداوم هر ۲ روز یکبار نیاز به تعویض دارد، شعلهپوش و رینگ ماهانه مستهلک میشوند و تورچ کامل پلاسما نیازمند تعویض سالانه است.

جدول مقایسه مشخصات فنی برش لیزر و پلاسما
| فاکتور مقایسه | برش لیزر (فایبر) | برش پلاسما (CNC) |
|---|---|---|
| منشأ فرآیند برش | پرتو متمرکز نور لیزر و گاز کمکی | قوس الکتریکی و گاز یونیزهشده (پلاسما) |
| دقت و تلرانس ابعادی | بسیار بالا (حدود ۰.۰۵± میلیمتر) | متوسط (حدود ۰.۵± میلیمتر) |
| عرض کرف (شکاف برش) | بسیار باریک (۰.۰۲۵ تا ۰.۱ میلیمتر) | پهن (۰.۲۵ تا ۱ میلیمتر) |
| کیفیت و زاویه لبه | ۹۰ درجه، صاف و بدون زاویه پخ | دارای شیب (۱ تا ۴ درجه) و لبه زبر |
| وضعیت پلیسه و سرباره | بدون پلیسه (بدون نیاز به سنگزنی) | همراه با پلیسه زیگزاگی (نیازمند سنگزنی) |
| محدوده ضخامت ایدهآل | ورقهای نازک و متوسط (۰.۵ تا ۲۰ میلیمتر) | پلیتهای ضخیم و سنگین (۲۰ تا ۶۰+ میلیمتر) |
| حداقل قطر سوراخکاری | معادل ضخامت ورق یا کمتر | حداقل ۱.۵ تا ۲ برابر ضخامت ورق |
| متریالهای قابل برش | انواع فلزات رسانا، بازتابنده و غیرفلزات | صرفاً فلزات رسانای الکتریکی |
| حساسیت به آلودگی سطح | نیازمند سطح تمیز و بدون زنگ | بدون حساسیت به رنگ، زنگ و روغن |
| میزان مصرف برق | بهینه و پایین (حدود ۱۲ کیلووات) | بسیار بالا (حدود ۵۵ کیلووات) |
سخن پایانی
انتخاب بین این دو فناوری حرارتی مستقیماً به اولویتهای پروژه یعنی دقت، ضخامت ورق و کیفیت لبه نهایی بستگی دارد؛ برای قطعات حساس، مونتاژی و ورقهای نازک تا متوسط که نیازمند لبههای عمود (۹۰ درجه) و بدون پلیسه هستند، برش لیزر فایبر بالاترین راندمان را ارائه داده و هزینههای سنگزنی ثانویه را حذف میکند. در مقابل، برای برش ورقهای سنگین، ضخیم و سازهای که تلرانسهای خطای میلیمتری در آنها مجاز است، پلاسما گزینهای سریعتر و اقتصادیتر خواهد بود. برای آشنایی دقیقتر با سازوکار این فناوری نوری و مشخصات فنی آن، پیشنهاد میکنیم مقاله برش لیزری چیست را مطالعه کنید تا با دیدی جامعتر، مناسبترین فرآیند ماشینکاری را برای قطعات صنعتی خود انتخاب نمایید.
سوالات متداول
۱. آیا برش لیزر برای ورقهای براق مثل مس و آلومینیوم مناسب است؟
بله، دستگاههای لیزر فایبر مدرن توانایی برش فلزات رنگی و بازتابنده مثل مس، برنج و آلومینیوم را با کیفیت عالی دارند. دستگاههای پلاسما قدیمی ممکن بود در این زمینه مشکل داشته باشند، اما پلاسماهای جدید نیز توانایی برش آلومینیوم را دارند، هرچند کیفیت لبه لیزر را نخواهند داشت.
۲. برای ساخت قطعات دقیق صنعتی کدام روش بهتر است؟
بدون شک برش لیزر. اگر قطعه شما نیاز به تلرانس دقیق دارد یا باید با قطعات دیگر مونتاژ شود (مانند قطعات ماشینآلات)، دقت ۰.۰۵ میلیمتری لیزر ضروری است. پلاسما به دلیل ایجاد شکاف برش بزرگتر و لبههای مورب، برای کارهای دقیق مناسب نیست.
۳. هزینه برش لیزر بیشتر است یا پلاسما؟
هزینه اولیه خرید دستگاه لیزر بالاتر است، اما در سفارش خدمات، اگر ورق شما نازک باشد (مثلا زیر ۶ میل)، لیزر به دلیل سرعت بالا ارزانتر تمام میشود. اما برای ورقهای خیلی ضخیم (مثلا ۴۰ میل آهن)، پلاسما گزینه اقتصادیتری است.



در بحث پیرامون این مقاله شرکت کنید!